
 Home /
リチウムイオン電池電極カレンダー処理プロセス:パラメータ制御、欠陥解析、インテリジェント製造のトレンド


Table of Contents
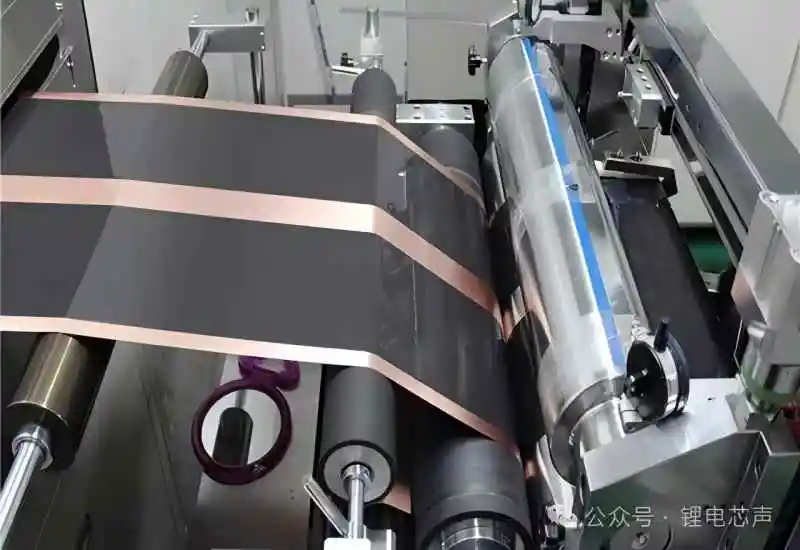
リチウムイオン電池製造において、電極カレンダーリングは、コーティングと乾燥をスリット、巻き取り、または積み重ねる重要な工程です。カレンダーの品質は、電極の厚さ、圧縮密度、多孔率、内部抵抗、エネルギー密度、速度性能、サイクル寿命、セルの整合性に直接影響します。
パワーバッテリー、エネルギー貯蔵バッテリー、医療機器用バッテリー、家電用バッテリーがエネルギー密度の向上に進む中で、主にオペレーターの経験に基づく従来の暦法はもはや十分ではありません。現代の電極暦は、より高精度、オンライン検査、自動調整、クローズドループ制御へと発展しています。
電極の暦調整プロセスとは何ですか?
電極カレンダーは、被覆され乾燥した正極または負極シートに逆回転ローラーのペアを通して圧力をかける工程を指します。圧力によって活性物質粒子が再配置され、電極被覆の密度が増加します。
このプロセスには主に3つの目的があります。
最初の目的は電極圧縮密度を高めることです。同じ材料配合とコーティング厚さのもとで、圧縮密度を適切に上げることで、限られたセル体積により多くの活性材料を積み込め、体積エネルギー密度が向上します。
例えば、リン酸鉄リチウムの圧縮密度を約2.2 g/cm³から2.4 g/cm³に増加させることで、同じ体積内の活性物質の量を大幅に増加させることができます。しかし、実際の容量向上は材料の粒子サイズ、電極の面積負荷、孔の構造、電解質の湿潤性にも依存します。
第二の目的は、粒子間の電気的接触を改善することです。適切な暦処理の後、活性物質、導電性添加剤、結合剤がより密接に接触します。これにより電子伝導経路が短縮され、電極接触抵抗およびセル全体の抵抗を低減します。
第三の目的は電極の厚さを制御することです。高精度のカレンダー装置は、マイクロメートルレベルで厚さの変化を維持でき、その後のスリット、巻き上げ、積み重ね工程に安定した寸法基盤を提供します。
カスタマイズされたリチウムイオンバッテリー、リチウムポリマーバッテリー、または特殊なバッテリーソリューションを求めるお客様は、GLOFLUX公式ウェブサイト追加の製品およびカスタマイズ情報。
電極暦の前の準備
安定した暦品質は、正確な機器の校正と製造前の電極シートの慎重な検査に依存します。ローラー、電極状態、プロセスパラメータはすべて連続運転開始前に検証されるべきです。
ローラー面および平行性検査
陰極シートは通常、表面のへこみや局所的なコーティング欠陥を減らすために、高度に磨かれたミラー仕上げローラーを使用します。アノードシートは、材料の配合、結合剤の性能、コーティングと銅箔の接着性に応じて、ミラー仕上げまたはわずかにテクスチャー加工されたローラーを使用することがあります。
ローラーの両端は高度に平行に保たなければなりません。ローラーギャップが一方からもう一方まで異なる場合、電極の厚さが不均一になったり、圧固めが不十分になったり、端に過剰な圧力が生じることがあります。
生産前に、オペレーターはダイヤルインジケーター、厚さ計、または標準テストシートを使ってローラーギャップの整合性を確認できます。高精度なバッテリー製造のためには、可能な限り2つのローラー端の差をマイクロメートル単位の範囲内で制御すべきです。
電極コーティング品質検査
カレンダーマシンに入る前に、電極表面の気泡、露出したホイル、粒子、傷、粉末の脱落、異常なコーティング厚さの有無をチェックする必要があります。
カレンダーリングは深刻なコーティング欠陥を修復できません。多くの場合、高圧は既存の問題を拡大させます。局所的な粒子、気泡、露出したホイル部分は、コーティングのひび割れ、電極の破損、さらにはローラーの損傷を引き起こすことがあります。
したがって、異常な切片は事前にマーキングし、品質管理基準に従って除去、隔離、または拒否されるべきです。
含水率と溶媒残留物
電極シートは暦測定前に十分に乾燥させる必要があります。陰極被膜中の過剰な残留NMP溶媒は、コーティングの滑り、ローラーのスカッピング、または圧力下での局所変形を引き起こすことがあります。
過剰な水分は電解質の充填、形成、長期的な電気化学的安定性にも影響を及ぼす可能性があります。製造者は、材料システムや製品要件に応じて、水分分析装置、乾燥オーブン、オンライン検知システムを使用して電極乾燥状態を制御すべきです。
ローラーギャップと圧縮比の決定方法
ローラーギャップはカレンダー作成の過程で最も重要なパラメータの一つです。初期基準値は、暦調整前の乾燥電極厚さと目標圧縮比に基づいて計算できます。
ローラーギャップ基準値 = 目標圧縮比をカレンダー測定前の乾燥電極厚さ×
圧縮比とは、カレンダー加工後の電極厚と校正前の厚さの比率です。一般的な基準範囲はおおよそ0.8から0.9ですが、正しい値は材料系によって大きく異なります。
リン酸鉄リチウム、三元陰極材料、リチウムコバルト酸化物、グラファイト、ケイ素-炭素陽極は、それぞれ異なる粒子構造と圧縮性を持っています。したがって、同じ圧力とローラーギャップの設定を使わないようにすべきです。
大量生産前に、メーカーは小ロット試験を行い、圧力、厚さ、圧縮密度、多孔率、剥離強度の関係を確立すべきです。これらの結果を用いて適切なプロセスウィンドウを定義できます。
標準電極カレンダー手順
ステップ1:電極給電と張力調整
電極シートは一般的に巻き戻しユニット、ガイドローラー、カレンダーローラー、テンションローラー、巻き戻しユニットを通過します。
給電時には、電極はローラー幅の中心に保たれるべきです。横方向のずれはエッジの不均一な圧力を生み、しわやずれのリスクを高めます。
張力は集電体の厚さ、電極の幅、材料強度に応じて調整されるべきです。アルミニウムや銅箔は比較的薄いため、過度な張力で集電器が伸び、電極の寸法や厚さが変化することがあります。張力が不足すると振動、ずれ、巻き上げの不均一さが生じることがあります。
ステップ2:事前計算テスト
連続生産開始前に、試験運転や事前カレンダー作業には廃シートや試験電極を使用するべきです。
操作者は比較的低い圧力から始め、調整ごとに厚さ、圧縮密度、表面の状態を測定しながら徐々に圧力を上げていくべきです。
圧力と圧縮の曲線を設定することで、一度に過剰な圧力がかかるのを防ぐことができます。これにより、コーティング亀裂、粉末の脱落、集電器の変形のリスクが低減されます。
ステップ3:連続カレンダー作成
機器が安定した動作状態に達すると、連続的なカレンダー処理が開始されます。生産中、オペレーターは電極の整列、張力の変化、ローラー温度、巻き戻しの品質を継続的に観察する必要があります。
コーティングエッジはローラーエッジに近すぎてはなりません。圧力が不均一になるとエッジの圧縮や亀裂が入りやすいためです。特に厚いコーティングや脆性電極材料の場合は、適切な安全マージンを維持する必要があります。
ローラー温度もコーティングの変形に影響を与えます。温度変化はバインダーの軟らかさや粒子の再配置挙動に影響を与えることがあります。このため、生産中はローラー温度が安定して保たれるべきです。
室温カレンダーは約25±5°Cで行われることが多いですが、実際の設定は材料システムや機器設計に応じて選択されるべきです。
ステップ4:プロセス中の品質モニタリング
連続生産中は、ロールの開始、中間、終わりで電極の厚さを定期的に測定する必要があります。電極の左側、中央、右側の厚さの一貫性も確認する必要があります。
厚さに加えて、以下の指標も監視する必要があります。
- 電極圧縮密度
- コーティング多孔性
- コーティングピール強度
- 電極伸長
- 表面のひび割れやしわ
- エッジパウダーの脱落
- 巻き戻しアライメント
厚さが許容範囲を継続的に超える場合は、生産を停止すべきです。次に、ローラーギャップ、油圧またはサーボ圧力システム、ローラーの平行性、電極張力、入りコーティングの厚さを検査します。
ステップ5:巻き戻しとストレス解消
巻き戻し張力は、電極の巻き上げや内部機械的ストレスを減らすために、一般的に巻き戻し張力よりやや低く設定されます。
新しくカレンダーを施した電極は、必ずしもすぐに精密スリットに送るべきではありません。電極を休ませることで、コーティングや集電体の内部応力を解放するのに役立ちます。
これにより、刃の粉の脱落、バリ形成、スリット時の電極の歪みを抑えられます。必要な休止時間は、材料、環境条件、生産スケジュールによって異なります。一部の製品では、約2時間が基準として使われることもあります。
なぜカレンダー圧は高すぎたり低すぎたりしてはならないのか
キャレンダー圧力は電極の最終圧縮密度と孔構造を決定します。しかし、高圧が必ずしもバッテリー性能を向上させるわけではありません。
圧力不足による問題
カレンダー圧力が低すぎると、コーティングは比較的緩いまま、粒子との接触が不十分です。これにより、次のような結果が生じる可能性があります:
- 過剰な電極の厚さ
- 低体積エネルギー密度
- 高い粒子接触抵抗
- 弱いコーティング構造安定性
- サイクル中の不安定な粒子接触
比較的高い孔隙率は電解質の浸透を改善する可能性があります。しかし、粒子同士の接触が悪い場合、長期的なサイクルの安定性や細胞の整合性に悪影響を及ぼす可能性があります。
過剰な圧力による問題
過剰な圧力はコーティングを過圧し、元の孔構造を損傷させる可能性があります。これにより、以下のような原因が生じる可能性があります:
- 電解質の濡れ速度の低下
- リチウムイオン輸送抵抗性の増加
- 急速充電性能の低下
- 高速度放電性能の低下
- コーティングのひび割れや剥離
- 集電体の伸長または変形
- 不安定電極のスプリングバック
したがって、カレンダー処理は圧縮密度、多孔率、電気伝導率、電解質の湿潤性、機械強度のバランスを取らなければなりません。
ローラーギャップ精度がセルの整合性に与える影響
電極の厚さはセルの組み立て寸法や有効材料の負荷に影響を与える重要な要素です。数マイクロメートルのローラーギャップの変化でも、厚さや圧縮密度に目立つ変化を引き起こすことがあります。
例えば、ターゲット電極の厚さが100μmで実際の厚さが103μmに増加すると、圧縮密度が減少する可能性があります。また、創傷セル径、積層セルの高さ、単位面積あたりの有効材料負荷にも影響を及ぼします。
同じ生産バッチ内で電極の厚さが大きく異なる場合、完成したセルは容量、内部抵抗、動作温度に差異を示すことがあります。これらの違いはバッテリーパック全体の安定性を低下させます。
現代の高精度カレンダーマシンは、通常サーボモーターでローラーギャップを制御し、校正用の標準テストシートを使用します。一部のシステムは、約0.1μmまでのローラーギャップ調整解像度を提供し、より一貫した電極生成をサポートします。
一般的な暦の欠陥とその解決策
不均一な電極厚さ
原因としては、ローラー平行性の悪さ、ローラーギャップの設定の不均一さ、入りコーティングの厚さの変化、または電極のずれなどが考えられます。
解決策はローラーの平行度を再校正し、コーティング厚さデータの確認を行い、ウェブガイドおよび張力制御システムの調整を行うことです。
コーティングの亀裂
亀裂は通常、過剰な圧力、過剰なコーティング厚さ、不十分な結合剤含有量、過乾燥、または脆い電極材料に関連しています。
圧力を下げたり、段階的なカレンダーリングを導入したり、スラリーの配合、バインダー比率、乾燥条件の確認が必要です。
火薬の脱落
粉末の脱落は、バインダーの分布不均一、コーティングと集電器間の接着力の弱さ、ローラー表面の異常、または不適切なカレンダー圧力によって引き起こされることがあります。
製造者はスラリーの分散、集電器表面処理、コーティングおよび乾燥条件、ローラーの清浄度を検査すべきです。
電極のしわ
しわは一般的に、不安定な張力、両側のローラー側の圧力の不均一、電極のずれ、または過度な巻き戻しの張力によって引き起こされます。
巻き戻しの張力を再調整し、ガイドローラーの位置を点検し、ローラーの平行性を確認する必要があります。
ローラースティッキング
ローラースティックは、過剰な溶剤残留、乾燥不完全、高温度、またはローラー表面の汚染が原因で発生することがあります。
可能な解決策には、乾燥条件の改善、ローラー温度の低減、ローラー表面の清掃、バインダーおよびスラリーシステムの最適化などがあります。
エッジの火薬損失またはエッジの亀裂
エッジ欠陥は、コーティングのエッジ厚みの不均一、ローラーエッジ付近の圧力濃度、または側電極のオフセットによって引き起こされることがあります。
より広いエッジ安全マージンを維持し、コーティングテーパー面積を最適化し、アライメントおよび圧力分配システムの調整が可能です。
明らかな亀裂、露出したホイル、剥離、または深刻な厚さのずれがある電極は、手作業で修理して市販セルに再利用すべきではありません。
大量生産の場合、欠陥電極は性能や安全性のリスクを避けるために、確立された品質基準に従って隔離・排除されるべきです。
シリコン・カーボン陽極のカレンダー調整課題
シリコン・カーボン陽極は従来のグラファイト陽極よりも理論上の容量がはるかに高いですが、シリコンは充電および放電時に大きな体積膨張を経験します。
これにより、電極の多孔率、機械的強度、コーティングの完全性に対してより厳しい要件が課されます。
段階的圧力カレンダー方式は、シリコン・カーボンアノードに対して用いられます。比較的低い圧力が最初に加えられ、粒子の初期再配置が可能となります。その後、圧力を徐々に増やし、目標の圧縮密度に達するまで続けます。
この方法は、単一の高圧ステップによる粒子の破損、コーティングの亀裂、粉末の脱落を削減します。
一部の高度なシステムは、電極幅にまたがる圧力分布を調整することも可能です。エッジの品質を向上させ、厚さの違いを減らすために、エッジ付近に中央よりもやや低い圧力をかけることがあります。
ローラーの粘着は、ローラー表面コーティング、電極含水量、バインダーの選択、スラリー配合の最適化によって軽減できます。
固体電池電極のカレンダー開発
固体電池は従来の液体電解質の代わりに固体電解質を使用します。電極層や電解質層はしばしば脆く、機械的応力に敏感です。
過剰なカレンダー圧は固体電解質層内に微細な亀裂を生じさせたり、界面抵抗を増加させたり、局所接触の破損を引き起こす可能性があります。
したがって、固体電池電極はより穏やかで正確な圧力制御を必要とします。低圧カレンダーは、熱間プレス、焼結、その他の界面処理プロセスと組み合わせて電極と固体電解質の接触を改善することができます。
適切な圧力と温度条件は、バッテリーが硫化物、酸化物、またはポリマー固体電解質を使用しているかによって異なります。従来の液体電解質リチウムイオン電池のパラメータは、検証なしに直接適用すべきではありません。
電極カレンダーのインテリジェントな変換
従来の暦システムは、オフラインの測定結果に基づいてオペレーターが機器を調整することに大きく依存しています。この方法は補正の遅延やバッチごとの変動を引き起こすことがあります。
新世代のインテリジェントカレンダーシステムは、サーボダイレクトドライブ技術、オンラインレーザー厚さ測定、データ取得、クローズドループ制御を組み合わせています。
サーボ直進式カレンダーマシン
サーボダイレクトドライブシステムは、圧力やローラーギャップを迅速かつ正確に調整でき、機械的なトランスミッションクリアランスによる誤差を減らします。
シリコン・カーボン・アノード、高ニッケルカソード、高負荷電極の場合、サーボシステムは多段圧力制御や勾配圧力暦もサポート可能です。
これにより電極の厚さと圧縮密度の一貫性が向上します。
オンラインレーザー厚さ測定
オンラインレーザー厚さ計は、異なる位置で電極の厚さを継続的に測定し、そのデータをリアルタイムで制御システムに送信します。
システムがターゲット厚さからのずれを検知すると、ローラーギャップ、圧力、ウェブ張力を自動で調整できます。
これにより、測定、分析、調整を統合したクローズドループシステムが生まれます。
従来のサンプリング検査と比較して、オンライン厚さ測定はプロセスドリフトを早期に特定し、製品適性率を向上させ、大規模なリジェクションのリスクを低減します。
データ駆動型プロセス管理
インテリジェントカレンダーシステムは、材料バッチデータ、圧力曲線、ローラーギャップの変化、ローラー温度、ウェブ張力、厚さ測定結果も記録できます。
これらのデータを分析することで、製造業者は異なる電極材料やバッテリーモデルのプロセスデータベースを構築することができます。
これによりオペレーターの体験への依存が減り、新製品開発やパイロット生産の効率が向上します。
結論
電極カレンダーは一見単純な機械的圧縮プロセスのように思えますが、材料特性、スラリーの配合、電極乾燥、ローラーの精度、圧力制御、張力制御、オンライン検査などが含まれます。
圧力が不足すると圧縮密度が減少し、粒子との接触が弱まる可能性があります。過剰な圧力は孔隙構造を損傷し、電解質の湿潤性を低下させる可能性があります。
電極材料、面積負荷、バッテリーの適用範囲、速度性能要件に応じて適切なプロセスウィンドウを設定することでのみ、メーカーはエネルギー密度、内部抵抗、急速充電能力、サイクル寿命、安全性の適切なバランスを達成できます。
サーボ制御、オンラインレーザー厚さ測定、自動閉ループ調整技術が発展し続ける中で、電極暦は体験に基づく生産からデジタル・インテリジェント製造へと徐々に移行していくでしょう。
GLOFLUXはリチウムイオンバッテリー、リチウムポリマーバッテリー、カスタマイズバッテリーソリューションに注力しています。バッテリー製品は、機器スペース、電圧、容量、放電電流、動作環境に応じて開発可能です。
バッテリー製品やカスタマイズサービスの詳細については、以下のサイトをご覧ください。https://www.gloflux.com/.


