
 Home /
一般的なコーティング欠陥:原因、トラブルシューティング方法、実用的な解決策


Table of Contents
コーティング品質は、リチウム電池、光学フィルム、保護フィルム、医療用テープ、セパレーター、その他の機能性材料の性能、外観、製造速度に直接影響します。小さなコーティング欠陥でも、接着不良、厚さの不均一、電気性能の低下、目立つ外観問題、あるいは完全な製品拒否を引き起こすことがあります。
効果的なトラブルシューティングには、単に機械のパラメータを調整するだけでは不十分です。エンジニアは欠陥形状を観察し、間隔を測定し、コーティング速度と比較し、スラリーや基板を点検し、原因が機械的振動、汚染、乾燥、静電気、または材料適合性のいずれかから来ているかを判断しなければなりません。
以下に、一般的なコーティング欠陥15例とその典型的な原因および実践的な是正措置を示します。
1. 横縞
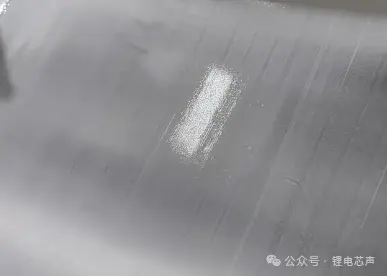
横縞はウェブの幅に交互に明暗の帯として現れます。間隔は通常均一で、ゼブラのような模様を形成しています。この欠陥は周期的なコーティング厚の変化を示し、特にコンマブレードコーティングで一般的です。
回転部品が最初に疑われることが多いです。しかし、ストライプ間隔とウェブ速度の関係を検証せずに部品を交換すべきではありません。コーティング速度を下げることで、欠陥が固定回転部品によるのかウェブシンクロナイズドローラーによるものかを特定するのに役立ちます。
あるケースでは、コーティング速度が短くなったことでストライプ間隔が小さくなりました。強力な懐中電灯で点検したところ、バックロールベアリングハウジングにわずかな振動があることが判明しました。
解決策はベアリングを交換し、ロールのランアウトを再校正することでした。良い予防策としては、ダイヤルインジケーターで毎月バックロールのランアウトを確認し、測定値が許容許容差を超えたら直ちに機械を停止することです。
2. 縦縞
縦方向のストリークは、機械方向に連続または断続的に走る線です。通常、コーティングヘッドやブレードの特定の部分が異常な量のスラリーを供給することで発生します。
一般的な原因には、刃の損傷、局所的な刃の摩耗、乾燥したスラリー、またはコーティングギャップに閉じ込められた大きな異物粒子などがあります。ある光学フィルムの応用では、ウェブの中心付近に髪の毛の生えた筋が現れました。拡大鏡で調べると、カンマブレードに0.1mmの欠けがあることが確認されました。
さらに調査すると、オペレーターは流量を上げるために50ミクロンのフィルターを150ミクロンのフィルターに交換していたことが判明しました。大きな粒子がシステムを通過し、刃を損傷させました。
ブレードは交換され、元のフィルターは復元され、供給ラインには磁気フィルターが追加されました。フィルターの仕様は正式な工学承認なしに変更してはなりません。
3. オレンジピール面
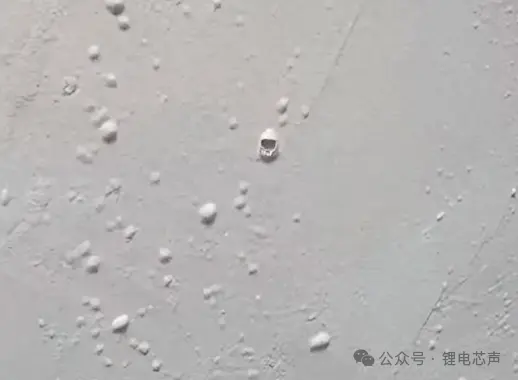
オレンジピール欠陥は、小さな峰や凹みで覆われた粗い表面を作ります。これはしばしば、レベリング不良や溶媒の蒸発が過度に速いことが原因です。
この問題はマイクログラビア、コンマブレード、スロットダイコーティングで発生することがあります。水性コーティング工程では、この欠陥は主に晴れた日に現れました。表面温度測定では、日光と換気によって局所的なオーブンの熱負荷が変化するため、コーティングが予想より約5°C高温で入ったことが判明しました。
表面は乾燥が早すぎて皮膚状になり、溶剤はコーティング内に閉じ込められたままでした。
生産ラインではオーブンの前に水冷ローラーが追加され、最初の乾燥ゾーンの温度が下がり、低温乾燥段階が延長されました。溶剤は逃げ出すのに十分な時間が必要です。激しい初期加熱は生産性向上どころかレベリングを損なうことが多いです。
4. バブルズ
気泡はコーティングの上や内部に丸い空洞として現れます。大きな泡は肉眼で見えますが、小さい泡は拡大が必要になることがあります。
スラリーの脱ガス不完全は一般的な原因ですが、ポンプ、シール、継手、または供給システムの負圧セクションから空気が入ることもあります。ある医療用テープラインでは真空脱ガスパラメータは正確でしたが、気泡の速度は急激に増加しました。
損傷したポンプシールがスラリーに空気を吸い込んでいました。ポンプが床下に設置されていたため、長い吸引部が強い負圧を生み出しました。
シールが交換され、ポンプの位置が上がり、負圧管の長さも短縮されました。オペレーターは透明な給水管を点検し、各シフト中に目に見える気泡がないか確認すべきです。
5. クレーター
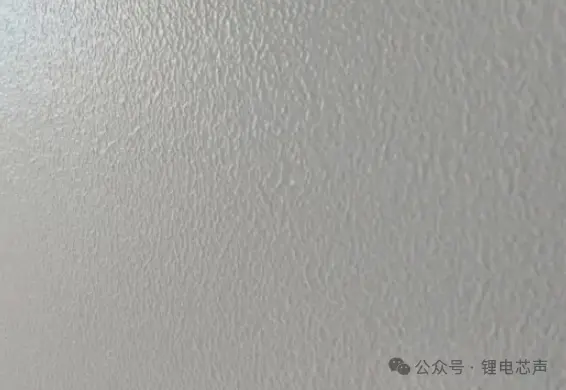
クレーターとは、中心が低く縁が盛り上がった円形の窪地です。これは、表面張力の低い汚染物質が周囲のコーティングを押しのけることで形成されます。
典型的な汚染物質には、シリコーンオイル、グリース、離離剤、指紋、揮発性化学物質などがあります。ある光学フィルム工場では、新しいPET基板に切り替えた後にクレーターが現れました。供給者の報告書では表面張力は許容範囲でしたが、接触角試験では異常値が見つかりました。
フィルムは潤滑剤容器の近くに保管されており、揮発性シリコーン化合物が表面に吸着できるようになっていた。
汚染物質は排除され、供給者は化学物質と基質貯蔵を分離する義務がありました。入射検査には、各ロールの複数のポイントで表面エネルギーまたは接触角試験を含めるべきです。
6. 尖った形状の欠損コーティング
この欠陥は針状の跡に似た白いまたは透明な点としてランダムに分布しています。基材上の粉塵、繊維、粒子はコーティング液の均等な拡散を妨げます。
偏光膜のラインでは、ホワイトドット率が0.1%から2%に突然上昇しました。顕微鏡検査では、各欠陥の中心に青い繊維が見つかりました。クリーンルームの外にいる職員だけが青い服を着ており、ガウンの管理に問題があることを示していました。
工場は入口手順を強化し、バッファーエリアに粘着マットを追加し、塗装前にイオン化エアバーと接着性クリーニングローラーを設置しました。
粒子分析は、汚染物質の形状や色によって発生源を明らかにすることが多いため不可欠です。
7. 厚塗りのエッジ
厚い縁は、被膜の左右両側が中心よりも厚くなると現れます。盛り上がった縁はしわや伸縮、巻き上げ時の圧力の不均一を引き起こすことがあります。
表面張力により液体が移動し、コーティング境界付近に蓄積します。狭いサイドダムは乱流を生み出し、エッジの蓄積を増加させることもあります。
効果的な解決策の一つは、サイドダムとブレードエンドの間に0.3mmのような小さな隙間を保つことです。刃の端部は狭い面取りで削られ、刃の厚さを減らすこともできます。
もう一つの一般的な方法は、完成品より数ミリ幅広くコーティングし、厚い縁をトリミングしてから最終巻くことです。これにより多少の材料廃棄物が生じますが、巻線の安定性が大幅に向上します。
8. 硬い粒子または結晶点
結晶点はコーティング表面に小さく硬い突起状です。強い光の下で影を落とし、下流の切断や積層工具を傷つけることがあります。
通常、ゲル粒子、未溶解樹脂、結晶添加剤、または分散の不十分な固形物から発生します。高粘度の圧力感応接着剤プロセスでは、標準的なろ過および分散チェックで問題はありませんでした。しかし、スラリーが24時間静止した後、タンクの底に結晶が現れました。
低温で樹脂の一部が沈殿してしまったのです。
戦車には温度制御ジャケットが装備され、25 ± 2°Cで維持されていました。 デッドゾーンを防ぐために連続循環が追加されました。温度に敏感な樹脂を含むシステムでは、温度制御はろ過と同じくらい重要です。
9. 周期的な横縞(厚帯と薄い帯)
この欠損はウェブに沿って、間隔を一定にして独立した厚い帯または薄い帯として現れます。連続した横縞とは異なり、これらの帯は繰り返し車輪の跡のように見えます。
最も一般的な原因は、バックロールの離心率、ローラー変形、不均衡、またはベアリング損傷です。ローラーゲージやダイヤルインジケーターは、ロールの回転による変化を検出するのに役立ちます。
あるケースでは、バックリングロールに約0.1mmの離心率と15gの動的不均衡がありました。ロールは再研磨され、ダイナミックバランスが取られました。
バックロールは定期的なメンテナンスを行い、高精度製品に交換する前にランアウト状態を必ず確認してください。
10. 虹のパターン
虹色の模様は油絵に描かれる色に似ています。見た目は視点によって変化します。
この欠陥は光学コーティング、反射防止層、指紋防止コーティングでよく見られます。これは非常に小さな厚さ差による薄膜干渉によって生じます。
あるケースでは、測定された厚さの変動は数ナノメートル程度でしたが、顧客ははっきりと色の変化を目にしました。問題は単なる均一性の低さだけではなかった。選ばれた絶対コーティング厚さは非常に感度の高い光学干渉範囲内に収まりました。
解決策は、その敏感な領域から目標の厚さを遠ざけることでした。光学コーティングの開発では、厚さの均一性と厚さと可視光波長の関係の両方を考慮しなければなりません。
11. チェーン状に並べられたピンホール
ピンホールチェーンは、均等に配置された穴が直線または弧状に配置されたものです。このパターンは通常、コーティングローラーの損傷を示しています。
へこみや窪み、傷跡は少量の液体を残し、同じ痕を繰り返しウェブに移すことがあります。バッテリーセパレーターラインでは、ピンホールパターンのアークがマイクログラビアローラーの周囲長と一致していました。
検査の結果、清掃中に金属スクレーパーを使った作業員による小さなへこみが見つかりました。
損傷したローラーは交換が必要でした。清掃手順は改訂され、不織布、承認された溶剤、プラスチック工具のみが許可されました。
12. 隆起した火山形の欠陥
クレーターとは異なり、この欠損は中心部が盛り上がり、その周囲に沈んだ部分があります。これは大きな粒子が刃と基質の間に挟まって形成されることが多いです。
刃は粒子を前に押し出し、その背後にコーティングされていない領域を残します。スラリーは空洞に戻り、粒子の周囲に蓄積します。
是正措置には、ろ過の改善、許可された配合範囲内でのスラリー粘度の低減、ブレード角度の調整が含まれます。厚塗りの工程でろ過は100メッシュから200メッシュにアップグレードされ、ブレード角度は15度から8度に減少しました。
13. 乾燥するひび割れ
乾燥した亀裂は、乾いた泥のような不規則なネットワークを形成します。乾燥時の収縮応力がコーティングの凝集強度を超えるときに発生します。
高固形物の配合、厚い湿ったコーティング、そして高温のオーブンはリスクを高めます。急激な空気の流れは、表面を内側の層よりも早く乾燥させることで問題を悪化させることもあります。
200ミクロンの湿った厚さを持つセラミックコーティングが、オーブンに入る直後にひび割れました。成功した解決策は段階的な乾燥を用い、第1ゾーンで約40°C、中間ゾーンで約60°C、最終ゾーンで80°Cでした。
その他の選択肢としては、単一パスの厚さを減らしたり、2層の薄い層を塗ったり、互換性のあるレベリング剤を追加したりする方法があります。ひび割れがひどく乾燥すると、通常は修復できません。
14. 静電気ピッティング
静電気ピッティングは放射状または木のような痕跡として現れ、電気火傷に似ています。これは、絶縁基板に電荷が蓄積し、湿ったコーティングを通って突然放電する現象です。
この欠陥は乾燥した天候、高速ウェブ作業、PETやその他の断熱フィルムのコーティング時により一般的になります。静電気は品質の問題であるだけでなく、溶媒ベースのプロセスにおいて深刻な火災の危険でもあります。
工場はコーティング前後にイオン化バーを設置し、信頼性の高い機器接地を確保し、静電気電圧を監視し、適切な作業場湿度を維持すべきです。巻線の張力や摩擦を減らすことも、電荷発生の制御に役立ちます。
15. 腫れの痕
腫れの痕は滑らかで盛り上がった部分として現れ、すぐにまたは保管後に現れることがあります。これらは多くの場合、基材からコーティングへの可塑剤や残留溶媒の移動によって生じます。
この欠陥は特に困難で、製品が初期検査に合格しても数か月後に故障する可能性があるからです。高温・高湿度での加速熟成は、出荷前に適合性の問題を明らかにすることがあります。
最も効果的な解決策は、移動の少ない基材を選択し、適格検査および出荷検査の過程に熱・湿度による熟成を導入することです。
体系的なトラブルシューティングプロセスの構築
コーティングの欠陥はランダムなパラメータ調整で消えることはほとんどありません。より効果的な方法は、欠陥の形状、方向、間隔、頻度、位置、速度変化への応答を記録することです。その後、塗装ヘッド、ローラー、ベアリング、ろ過システム、スラリーの状態、基材の清浄度、オーブンのプロファイル、静的制御、材料適合性を検査します。
ロールランアウト検査、フィルター管理、温度管理、入土基板検査、クリーンルームの規律、加速熟成などの予防管理により、生産開始前に多くの欠陥を防げます。
最も価値のあるトラブルシューティングの原則はシンプルです:欠陥パターンには情報が含まれています。エンジニアがそのパターンを機械の速度、ローラーの円径、スラリーの挙動、乾燥条件、汚染源と結びつけることで、真の原因をより早く特定でき、不要なダウンタイム、材料の無駄、繰り返しの品質不良を減らすことができます。


