
 Home /
リチウムバッテリーの巻線および積み重ねプロセスの包括的な解析


Table of Contents
- リチウム電池の巻線プロセスとは何ですか?
- リチウム電池巻線機の主な構成要素
- 巻線プロセスにおける主要な制御ポイント
- リチウムバッテリーの積み重ね工程とは何ですか?
- バッテリー積み重ね機の主な構成要素
- リチウムバッテリー巻線プロセスの利点
- 巻線プロセスの欠点
- リチウムバッテリー積層プロセスの利点
- 積み重ねプロセスの欠点
- 巻き上げ張力と積み重ね張力制御
- 巻き上げおよび積み重ねのアライメント制御
- 大容量バッテリーにはどちらのプロセスが適しているのでしょうか?
- 大型エネルギー貯蔵セルにおける応用動向
- 熱複合材積み重ねと飛ぶ積み込み
- なぜ半導体電池においてスタッキングが重要なのか
- 品質検査要件
- 巻き上げと積み重ねは共存し続けます
- 結論
リチウムイオン電池の内部構造は、主にカソード、アノード、セパレーターの組み立て方によって決まります。この製造段階は、バッテリー容量、内部抵抗、サイクル寿命、安全性、エネルギー密度、生産効率、そして全体のコストに直接影響します。
現在、最も広く使われているセルアセンブリの方法は以下の通りです。巻線プロセスおよび積み重ねのプロセス.
巻線技術は、高い生産効率、成熟した設備、比較的低い製造コストを提供するため、長らく円筒形電池、消費者向けリチウム電池、多くのプリズマティックセルに用いられてきました。スタッキング技術は、より良い空間利用率、より均一な内部構造、低い抵抗電位、そして大容量セルへの適合性を高めます。電気自動車のバッテリー、エネルギー貯蔵システム、固体電池においてますます重要になっています。
この記事で述べた機器の速度、アライメント精度、効率の数値は代表的な数値です。実際の性能はセルのサイズ、電極材料、装置設計、品質基準、生産条件によって異なります。
リチウム電池の巻線プロセスとは何ですか?
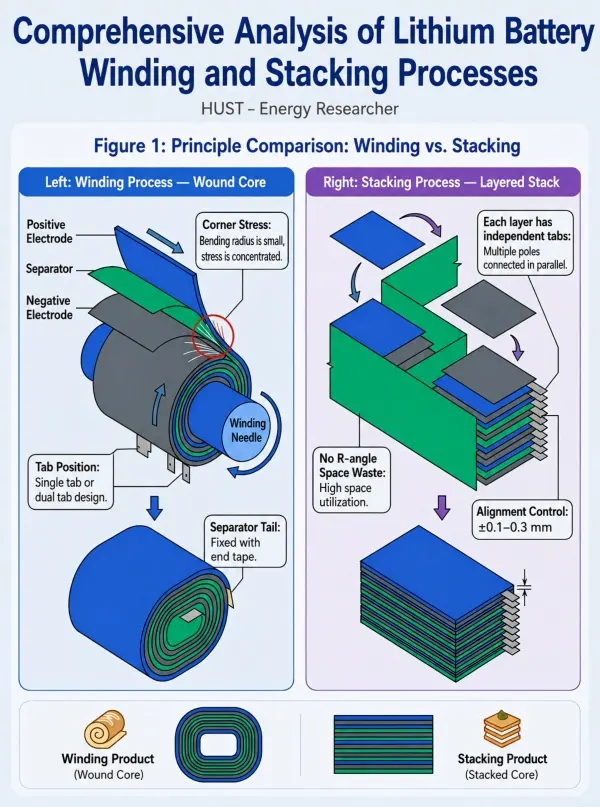
巻線プロセスは、陰極シート、アノードシート、セパレーターを連続的に巻線機に供給します。これらの材料は巻き針の周りに巻き込まれ、完全な電極ロール、一般にゼリーロールと呼ばれる形を形成します。
典型的な内部列は以下の通りです:
セパレーター – カソード – セパレーター – アノード
分離器は正極と負極を完全に絶縁し、直接の電気接触を防ぎ、内部短絡のリスクを低減します。
製造中、テンションコントロールローラー、アライメントシステム、サーボモーター、巻線機構が連携して円筒形、楕円形、または平らな電極ロールを作り出します。巻線が完了した後、電極とセパレーターが切断され、取り扱い、挿入、電解質充填、輸送中に構造が緩むのを防ぐために終端テープが貼られます。
バッテリー設計によっては、巻帯セルはシングルタブ、デュアルタブ、またはマルチタブ構造が採用されることがあります。タブの位置、巻線回転、分離器の重なり、電極の整列は慎重に制御されなければなりません。制御が不十分だと、電流分布の不均一、局所的な暖房、容量の不安定さ、サイクル寿命の短縮につながることがあります。
リチウム電池巻線機の主な構成要素
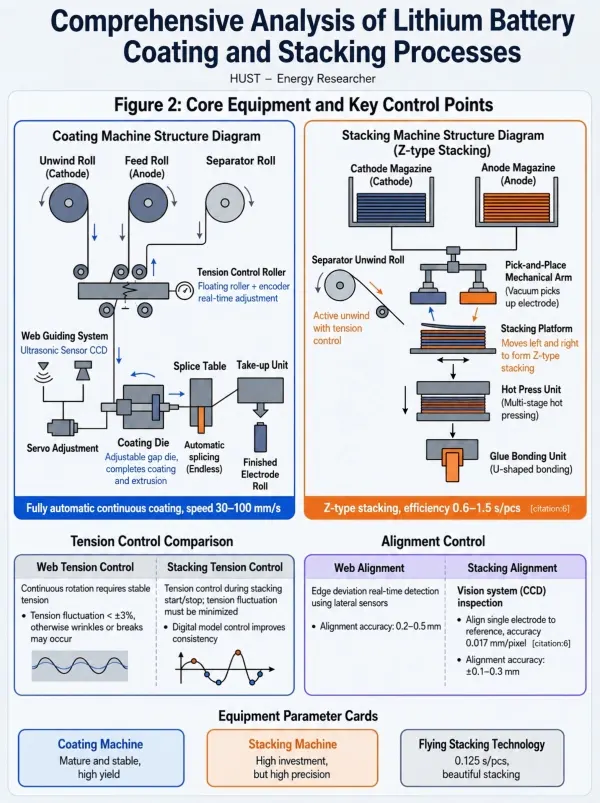
完全自動巻線機には、通常、電極アンジャイリングユニット、セパレーター給弾システム、テンションコントロールローラー、アライメントデバイス、巻針、テーピングステーション、仕上げセルのアンローディング機構が含まれます。
電極と分離器のアンワインド
カソード、アノード、セパレーターロールは別々の給電ユニットに設置されています。各材料は安定した速度で供給され、一定の張力を維持しなければなりません。
テンションコントロールシステム
フローティングローラー、テンションセンサー、サーボドライブ、エンコーダーが材料の張力を継続的に調整します。過度な張力はセパレーターを伸ばしたり、電極コーティングを損傷させたりし、不足するとしわや層の緩み、内部の隙間が生じることがあります。
一部の巻線プロセスでは、張力の変化を約±3%以内に保つ必要がありますが、実際の許容差はバッテリー設計や機器仕様によって異なります。
アライメントおよび補正システム
超音波センサー、エッジ検出器、またはCCDカメラは電極と分離体の位置を監視します。サーボ制御の補正機構は、給弾経路を調整して左右の動きを防ぎます。
巻線機構
巻線針はプログラムされた速度に従って回転し、電極アセンブリを形成します。格納式または交換式の巻線針は、異なるセルサイズや形状に使われることがあります。
テーピング・アンロードユニット
巻き上げた後、材料は自動的に切断されます。その後、終端テープを貼り、完成した電極ロールを次の生産段階に移します。
成熟した自動装置の場合、材料送り速度は約30〜100ミリメートル毎秒の範囲です。より大きなセル、厚い電極、複雑な多重タブ構造は、精度と製品の品質を維持するために低速が必要になることがあります。
巻線プロセスにおける主要な制御ポイント
巻き上げは単に複数の層を巻き合うだけの問題ではありません。主な技術的課題は、張力安定性、電極の整列、角の応力、寸法の整合性です。
張力安定性
カソード、アノード、セパレーターは厚さ、強度、弾性特性が異なります。したがって、張力設定は独立して制御しなければなりません。
過剰な分離器の張力は、伸びや変形、または孔隙損傷を引き起こす可能性があります。過剰な電極張力はコーティングをひび割れたり、集電器を変形させたりすることがあります。低張力は緩い巻き取り、しわ、不均一な圧縮、層間の隙間を生じさせることがあります。
安定した張力は、高速生産や長い電極シートにおいて特に重要です。
電極と分離体のアライメント
分離器は電極の端を完全に覆う必要があります。負極は一般的に、制御された安全マージン内で正極を超えて伸びるように設計されています。
分離器がずれると、正極と負極の直接接触のリスクが高まります。負極が十分なカバレッジを提供しない場合、リチウムメッキや局所的な電気化学的不均衡が生じる可能性があります。
従来の巻線機器のアライメント精度はおよそ±0.2ミリメートルから±0.5ミリメートル程度です。CCD検査とクローズドループ補正を用いた高度な機械は、より厳密な制御を実現できます。
角応力
巻線の主な欠点の一つは、平坦な電極ロールの曲がった角に生じる機械的応力です。
電極被覆、集電器、分離器は比較的小さな半径の周りで繰り返し曲げられます。これらの曲がった部分は、コーティングの分離、粒子の剥落、亀裂、不均一な圧縮、または電気化学的に不活性な領域を経験することがあります。
厚い電極や大型セルが使われると、角の応力がより顕著になります。これが、多くの超大容量バッテリーがスタッキング技術に移行している理由の一つです。
厚さ均一性
傷細胞の角や平らな部分は異なる圧力分布を受けます。これにより厚さの不均一、電解質の浸透度の不均一、電極接触の変動が生じることがあります。
安定したセル構造を生み出すためには、正確な巻線張力、ローラー圧力、電極の厚さ、最終圧縮を調整しなければなりません。
リチウムバッテリーの積み重ね工程とは何ですか?
スタッキング工程では、個別に切断されたカソードシート、アノードシート、セパレーター層を一つずつ組み立て、平らで層状の電極構造を作り出します。
一般的な積み重ね方法には以下があります:
- Zフォールド積み重ね
- パウチ積み重ね
- 熱複合材積層
- フライングスタッキング
- 電極分離器の前積層
典型的なZフォールドプロセスでは、分離器は連続したジグザグパターンで前後に動きます。ロボットアームが交互にカソードとアノードシートをセパレーターの折り目の間に配置します。
最終的な繰り返し構造は以下の通りです:
カソード – セパレーター – アノード – セパレーター
すべての層が組み立てられた後、電極スタックは通常ホットプレスプロセスで圧縮されます。その後、セルの形状を維持し、その後の生産段階での層の移動を防ぐために接着テープを貼ります。
バッテリー積み重ね機の主な構成要素
スタッキングマシンは通常、正極と負極トレイ、分離器のアンワインドシステム、ロボットピック&プレイスアーム、スタッキングプラットフォーム、目視検査システム、ホットプレスユニット、テーピングステーションで構成されています。
電極給電
正極と負極のシートは別々のトレイに保管されます。真空グリッパーやロボットアームが各シートを拾い上げ、積み重ね台に置きます。
システムは、欠損したシート、二重シート、損傷した電極、ほこり、バリ、誤った向きを検出しなければなりません。
セパレーターテンションコントロール
従来のZフォールド過程では、セパレーターが左右に繰り返し動きます。この頻繁な動きは、張力の変動、しわ、伸び、位置ミスを引き起こすことがあります。
そのため、能動的な巻き戻しとクローズドループテンション制御は、分離器の安定性を維持するために重要です。
CCD視覚的アライメント
スタッキングマシンは一般的にCCDカメラを用いて電極のエッジ、角、基準点を検査します。
代表的なビジョンシステムは約0.017ミリメートル/ピクセルの解像度を提供することがあります。実際の生産では、積み重ね合わせの精度は装置やセルサイズに応じておよそ±0.1ミリメートルから±0.3ミリメートルの範囲で制御されることがあります。
ホットプレスユニット
積層後は制御された熱と圧力を加え、電極アセンブリを安定させて層間の動きを減らします。
プレス温度、圧力、持続時間は慎重に最適化されなければなりません。過剰な熱は分離器の収縮や孔構造の変化を引き起こす可能性があり、圧力不足では内部に隙間が残ることがあります。
テーピングユニット
完成したスタックはU字型テープ、サイドテープ、または周囲のテープで固定されることがあります。これにより、タブ溶接、挿入、電解液充填、シーリングの際に層がずれるのを防ぎます。
リチウムバッテリー巻線プロセスの利点
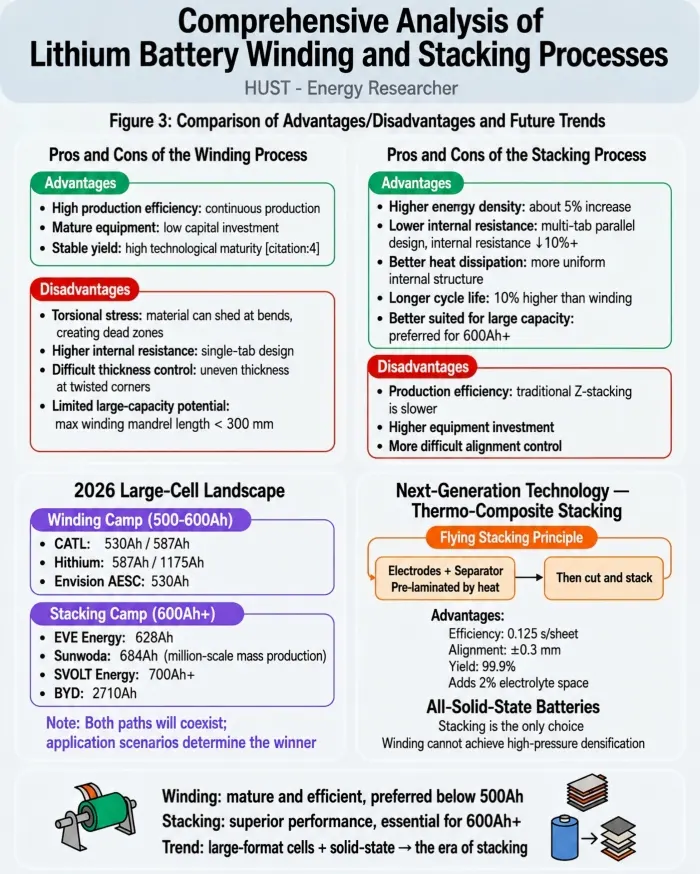
巻線の最大の利点は、その連続生産能力です。長い電極や分離器のロールは、個々のシートの配置のために繰り返し停止することなく供給可能です。
主な利点は以下の通りです:
- 高い生産効率
- 成熟した製造技術
- 安定した量産性能
- 比較的低い機器と運用コスト
- 円筒形セルとの良好な適合性
- 小容量および中容量バッテリーへの強い適合性
- 高度に自動化された生産ラインへの統合が容易になる
巻線機は長年にわたりリチウム電池業界で使われてきました。彼らのプロセス、設備構造、品質管理手法は非常に発達しています。
円筒形電池の場合、巻線プロセスが円形金属ハウジングに適合し、効率的な連続生産を可能にするため、依然として主流の製造方法です
巻線プロセスの欠点
効率的であるにもかかわらず、巻線にはいくつかの構造的制約があります。
電極ロールの曲面部分は集中した機械的応力を受けます。電極の曲げはコーティングの亀裂、材料の剥落、不均一な圧縮、非活性領域を引き起こす可能性があります。
さらに、従来の単一タブ創の構造は比較的長い電流経路を持つことがあります。これにより内部抵抗が増加し、高速充電や放電時に熱の分布が不均一になることがあります。
その他の制限事項には以下が含まれます:
- 曲面周辺の厚さ制御が難しい
- 不均一な圧力分布
- セパレーターの伸縮の可能性
- 太い電極でのより大きな課題
- 巻き針長に関する制限
- 極めて大容量のセルへの適合性低下
- 内部の隙間の可能性とスペース利用率の低下
これらの課題は、バッテリーの寸法や容量が増加するにつれてより顕著になります。
リチウムバッテリー積層プロセスの利点
積層セルは、規則的な層状構造に配置された平らな電極シートで構成されています。狭く曲がった角がないため、電極はより均一な機械的圧力を受けます。
積み重ねの主な利点は以下の通りです:
- 内部空間の活用効率の向上
- より高いエネルギー密度の潜在能力
- マルチタブ設計による短い電流経路
- 低い内部抵抗電位
- より均一な熱分布
- 高速性能の向上
- 厚い電極への適合性
- 大判プリズムセルとの強い互換性
- サイクル寿命が長くなる可能性があります
- 固体電池との互換性向上
同じ外部セル寸法と材料システムの下では、最適化された積層設計により、使用可能な容量やエネルギー密度が約5%向上する可能性があります。しかし、実際の改善は電極設計、不活性材料の含有量、タブの構成、ハウジング構造、製造精度に依存します。
スタッキングはまた、マルチタブの並列接続をより容易にサポートします。タブの数を増やすことで、電子伝達経路を短縮し、抵抗を低減し、電流分布を改善することができます。
電極層が平坦に保たれるため、内部熱がより均等に分布できるため、高出力かつ大容量のバッテリー用途においてスタッキングは魅力的です。
積み重ねプロセスの欠点
従来のスタッキング装置は、繰り返しの電極ピックアップ、配置、位置決め、分離器の移動によって動作します。これらの頻繁な開始・停止操作は生産速度を制限する可能性があります。
主な欠点は以下の通りです:
- 成熟した巻線よりも生産効率が低い
- より高い装備投資
- より複雑な機械的およびソフトウェア制御
- 多層にわたる累積されたアライメント誤差
- 厳格な電極切断要件
- バリやホコリに対する感度が高くなる
- より要求の高い目視検査
- 薄い電極シートの取り扱いが難しくなる
- より複雑なメンテナンスと校正
従来のZフォールド積み重ねは、1枚あたり約0.6秒から1.5秒で動作します。実際の生産速度は、電極の寸法、層数、装置設計、品質要件によって大きく異なります。
巻き上げ張力と積み重ね張力制御
巻き上げと積み重ねの工程では、異なる張力制御戦略が必要です。
巻線中は電極と分離器が連続的に動きます。主な目的は、プロセス全体を通じて非常に安定した張力を維持することです。急な変化はしわや伸び、ロールの張りの不均一さを引き起こすことがあります。
スタッキング、特にZフォールドスタッキングでは、セパレーターが前後に動き、電極が個別に配置されます。頻繁な加速と減速は、より大きな張力の変動を引き起こすことがあります。
高度なスタッキングシステムは、デジタルモーションモデル、アクティブアンワインド、テンションセンサー、リアルタイムサーボ補正を用いて同期を向上させます。
巻き取りは連続的な張力の安定性に焦点を当て、積み重ねは動きの繰り返しの変化時の張力制御に重点を置いています。
巻き上げおよび積み重ねのアライメント制御
巻線工程では、エッジセンサーや目視検査を通じてアライメントが継続的に監視されることが多いです。システムは材料が動いている間に送り方向を調整します。
積層工程では、各電極シートをCCDカメラで個別に撮影することができます。これにより、装置は電極の位置を測定し、積み重ねる前に配置角度を修正できます。
典型的な巻線アライメント精度はおよそ±0.2ミリメートルから±0.5ミリメートルです。スタッキング機器はしばしばおよそ±0.1ミリメートルから±0.3ミリメートルを達成できます。
しかし、積み重ねの精度は数十層、場合によっては数百層にわたって維持されなければなりません。小さな配置誤差が蓄積し、最終的な電極スタックに影響を与えることがあります。
大容量バッテリーにはどちらのプロセスが適しているのでしょうか?
巻線式と積層式の選択は、バッテリー容量、セル形状、電極厚、生産量、コスト目標、用途要件によって異なります。
巻線は円筒形バッテリー、家電用バッテリー、成熟したプリズマティックセル、小中容量製品において依然として非常に競争力があります。
スタッキングは、大型プリズマティックバッテリー、エネルギー貯蔵セル、高出力電気自動車用バッテリー、長寿命バッテリー、固体電池でますます好まれています。
一般的な比較は以下の通りです。
- 約500Ah以下の多くの成熟細胞では、両方のプロセスが技術的には可能である可能性があります。巻線は生産効率とコスト管理が向上することが多いです。
- 約600Ahを超えるセルでは、積層は空間利用率、電流分布、熱的均一性、構造的安定性においてより強い利点をもたらす可能性があります。
- 円筒形セルは主に巻線を使用します。
- 大型のプリズムセルやソリッドステートセルは、スタッキングにより適合しています。
これらの容量範囲は絶対的な技術的制限ではありません。バッテリーメーカーは、材料システム、電極負荷、集電器の厚さ、タブ設計、セルハウジング、冷却システム、製造設備も考慮しなければなりません。
大型エネルギー貯蔵セルにおける応用動向
大型のエネルギー貯蔵セルは、より高い容量、より長いサイクル寿命、安全性の向上、そしてキロワット時あたりのコスト削減を目指して開発されています。
一部の大型セル製品プラットフォームは、約500Ahから600Ahの範囲の巻線構造を使用しています。600Ah以上のセルでは、平坦な電極構造が大きなセルサイズにも適合するため、スタッキングがますます使われています。
非常に大容量のセルでは、スタッキングにより非アクティブ内部空間を減らし、タブの分布を改善し、より均一な電流流をサポートします。
しかし、バッテリー性能は容量だけで判断することはできません。よく設計された創傷細胞は、製造の粗末な積み重ね細胞よりも優れている可能性があります。材料品質、プロセス制御、熱管理、安全設計は依然として不可欠です。
熱複合材積み重ねと飛ぶ積み込み
従来のスタッキングの効率的制約を解決するため、機器メーカーは熱複合材スタッキングおよびフライングスタッキング技術を開発しています。
熱複合材スタッキングは、まず電極とセパレーターを結合またはラミネートします。複合材料は高速で切断され、輸送され、積み重ねられます。
プレラミネーションは電極と分離器間の相対的な動きを減らし、急速生産中の配列安定性を向上させます。
フライングスタックはロボットアームが停止、拾い上げ、移動し、各シートを配置する時間を短縮します。電極は連続運動または半連続運動中に位置決め・積み重ねることができます。
一部の高度な装備プラットフォームは、約0.125秒の速度を1枚のシートに刻み、約±0.3ミリメートルのアライメント精度を維持します。これらの数値は通常、特定の機器設計や運転条件を表しており、業界の普遍的な性能を示すものではありません。
将来の高速積層路線は以下の要素を組み合わせると予想されています:
- 連続電極給餌
- 電極分離器熱積層
- 高速切断と位置決め
- CCD閉ループアライメント
- 人工知能の欠陥検出
- オンラインのバリ・ダスト検査
- 並列マルチステーション生産
- 正確な圧力と温度制御
なぜ半導体電池においてスタッキングが重要なのか
固体電池は、従来の液体電解質システムを固体または半固体の電解質材料に置き換えます。
多くの固体電解質層は比較的剛性が高く、狭い曲げ半径に耐えられない場合があります。巻線は過度の機械的応力、ひび割れ、剥離、または層間の接触不良を引き起こすことがあります。
スタッキングにより電極と電解質の層が平坦になり、均一な圧力をかけやすく、安定した界面接触を維持できます。
このため、スタッキングは大型固体電池の組み立て方法として最適と広く考えられています。
熱複合材スタッキングは、最終組み立て前に電極、分離器、固体電解質層を組み合わせることができるため、特に重要になる可能性があります。
品質検査要件
巻き取りと積み重ねの両方の工程には厳格なオンライン品質管理が必要です。
重要な検査項目には以下が含まれます:
- 電極エッジの整列
- セパレーターカバレッジ
- 電極バリ
- コーティングのひび割れ
- 粒子汚染
- セパレーターのしわ
- タブの位置
- 電極数
- 最終セル厚さ
- 内部ショートリスク
- テープの位置
- 構造変形
巻き線は一般的に連続エッジ検出、張力監視、ロール直径制御を重視します。
積層ラインには正確なシートカウント、個別電極検査、位置確認、累積アライメント監視が必要です。
高度な生産ラインでは、機械ビジョン、人工知能、リアルタイムデータ解析を活用し、電極アセンブリが次の製造段階に入る前に欠陥を特定しています。
巻き上げと積み重ねは共存し続けます
巻き上げと積み重ねは、一方を完全に置き換えなければならない技術と見なすべきではありません。異なるバッテリー形式、生産要件、市場用途に対応しています。
巻線は成熟し、効率的、安定し、コスト効率も高いです。円筒形電池、消費財、多くの小・中容量セルにとって、依然として非常に重要な存在であり続けるでしょう。
スタッキングは、高いエネルギー密度、低抵抗、均一な熱分布、長いサイクル寿命、大容量、そして固体電池の生産というより大きな可能性を提供します。
エネルギー貯蔵セルの容量が増加し、電気自動車のバッテリーはより高速な充電、長寿命、安全性の向上を求めているため、スタッキング技術の利用は今後拡大すると予想されています。
同時に、熱複合材積み込み、飛行積層、高速目視検査、インテリジェントプロセス制御により積み重ねコスト削減と生産効率の向上が期待されます。
結論
巻線プロセスは成熟した設備、連続生産、高効率、競争力のある製造コストを提供します。特に円筒形電池や確立された小中容量セル設計に適しています。
積層プロセスにより、スペースの利用効率が向上し、電極構造が平坦になり、電流経路が短くなり、熱的安定性が向上し、大容量電池や半導体電池との互換性も向上します。
すべてのリチウムバッテリーに理想的な単一のプロセスはありません。メーカーはセルサイズ、バッテリー化学、ターゲット容量、電極厚さ、生産規模、性能要件、コストに基づいて適切な技術を選択しなければなりません。
最終的に、リチウムバッテリーの製造が成功するには、巻線や積み重ねの選択だけでなく、電極品質、材料張力、アライメント精度、バリカット、熱搾り条件、清浄度、オンライン検査の管理も重要です。安全で信頼性が高く競争力のあるリチウムバッテリーを生産するためには、よく設計され精密に管理された生産プロセスが不可欠です。


